Консультации.
Просмотров всего: 165; сегодня: 84.
Стыковая и электромуфтовая сварка ПНД труб
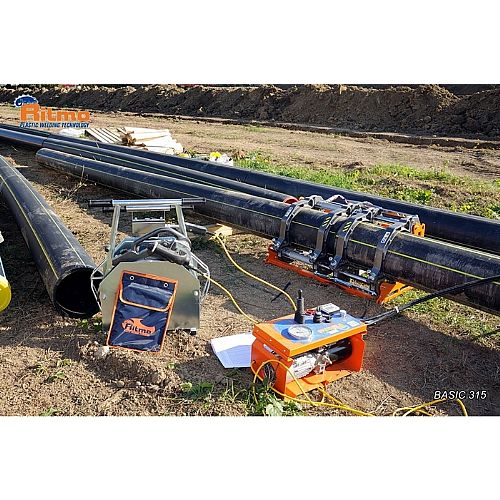
Полиэтиленовые трубы применяют при строительстве водопроводов, газораспределительных сетей, промышленных и коммунальных трубопроводов. Материал устойчив к коррозии, обладает сравнительно небольшой массой и позволяет прокладывать инженерные коммуникации с минимальным количеством разъёмных соединений. Однако эксплуатационная надёжность трубопровода зависит не только от характеристик труб. Существенную роль играет качество сварных стыков, особенно на участках, работающих под давлением.
Для соединения труб из полиэтилена низкого давления (ПНД) используют две основные технологии – стыковую и электромуфтовую сварку. Обе основаны на нагреве полимерного материала до состояния, позволяющего сформировать прочное неразъёмное соединение. При этом оборудование, последовательность операций и требования к организации работ заметно различаются.
Как устроена стыковая сварка полиэтиленовых труб
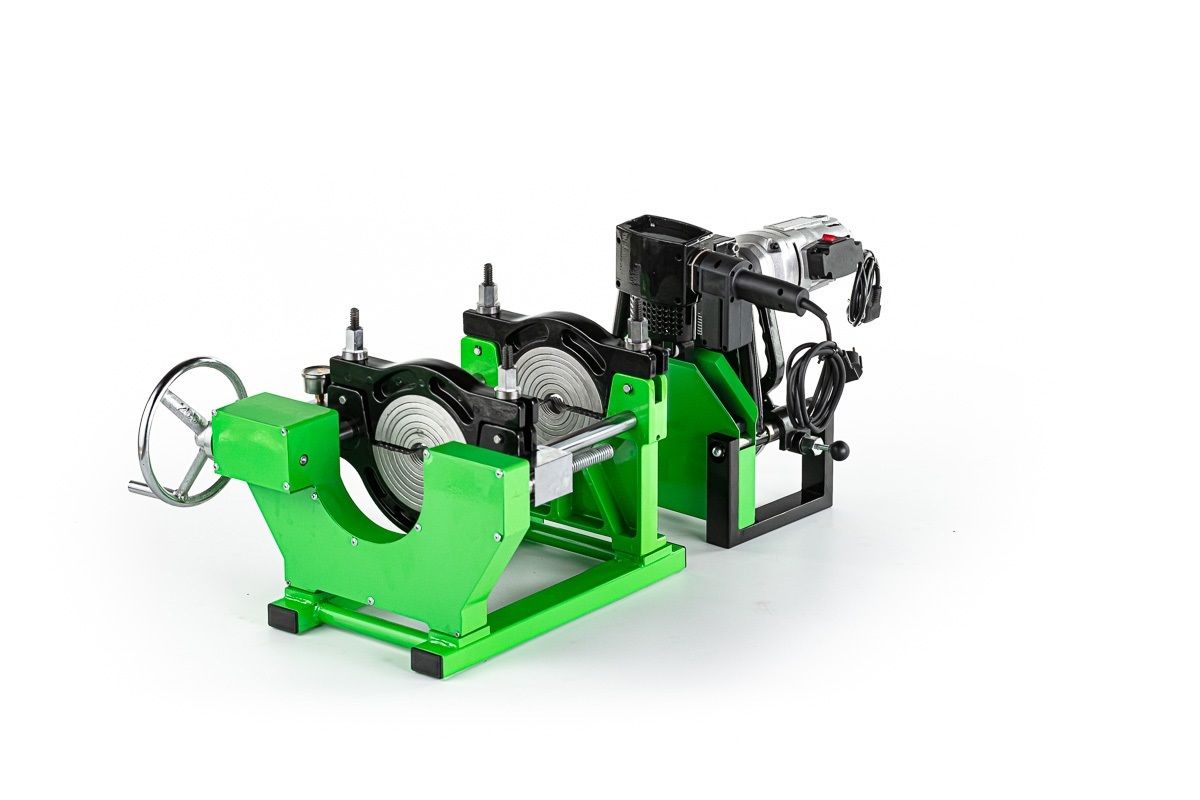
Стыковая сварка предполагает соединение двух труб непосредственно по их торцевым поверхностям. Для этого трубы закрепляют в центраторе, выравнивают их положение и обрабатывают торцы специальным торцевателем. Затем между подготовленными поверхностями устанавливают нагревательную плиту, обеспечивающую равномерный прогрев материала. После достижения необходимых параметров нагрева плиту извлекают, а размягчённые торцы соединяют под заданным усилием. В процессе охлаждения формируется монолитный сварной шов. Прочность соединения зависит от соблюдения температурного режима, давления, продолжительности нагрева и времени охлаждения.
При монтаже трубопроводов значительного диаметра применяется стыковой сварочный аппарат для ПНД труб с гидравлическим приводом. Такая конструкция позволяет управлять усилием перемещения зажимов и поддерживать необходимые параметры осадки при сварке. Это существенно облегчает работу с тяжёлыми трубами, для которых ручного механического усилия недостаточно.
Стыковое соединение не требует дополнительных фитингов на прямолинейных участках. Поэтому технология экономически оправданна при строительстве протяжённых трубопроводов, где необходимо выполнить большое количество однотипных соединений. Вместе с тем для установки оборудования требуется достаточно свободного пространства, а геометрические характеристики соединяемых труб должны соответствовать условиям выбранной процедуры сварки.
Чем отличается электромуфтовая сварка
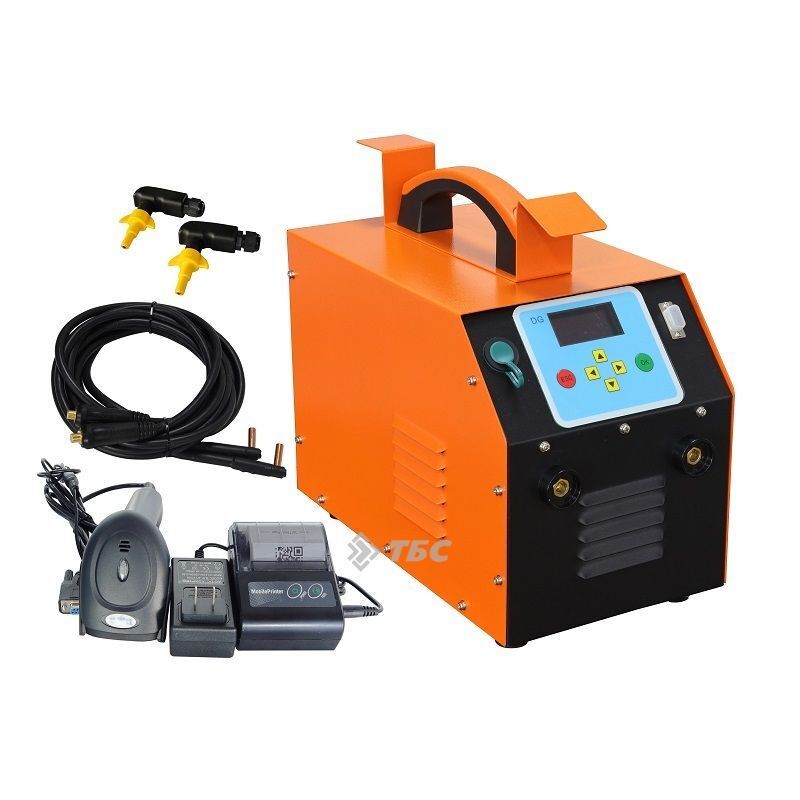
Электромуфтовая технология предусматривает использование специального соединительного фитинга, внутри которого расположена электрическая нагревательная спираль. Под действием электрического тока она нагревает прилегающие поверхности трубы и муфты. Расплавленный полиэтилен образует сварное соединение, которое после охлаждения приобретает необходимую прочность.
Перед монтажом поверхность трубы очищают и механически снимают окисленный наружный слой на глубину, предусмотренную технологией. Затем трубы устанавливают в фитинг на необходимую глубину и фиксируют, исключая перемещение во время сварочного цикла и охлаждения. Для выполнения этих операций используют аппарат для электромуфтовой сварки, обеспечивающий подачу электрической энергии с параметрами, необходимыми для конкретного фитинга. Многие модели позволяют считывать штрихкод соединительной детали, автоматически устанавливать параметры сварки и сохранять информацию о выполненном цикле.
Электромуфтовое соединение удобно при ремонте действующих инженерных сетей, выполнении врезок и работе в траншеях с ограниченным доступом. Для монтажа не требуется размещать громоздкий центратор вокруг соединяемых труб, как при стыковой сварке. Однако стоимость электросварных фитингов увеличивает расходы на материалы, особенно при большом количестве соединений.
Сравнение технологий по условиям применения
Выбор между двумя способами сварки определяется конструкцией трубопровода, доступностью рабочей зоны, диаметром труб и требованиями проектной документации.
Стыковая сварка обычно эффективнее при прокладке длинных прямолинейных участков. Отсутствие дополнительных соединительных элементов сокращает расход материалов, а использование механизированного оборудования позволяет организовать последовательное выполнение сварочных операций.
Электромуфтовая технология предоставляет больше возможностей при ремонте отдельных участков и монтаже соединений сложной конфигурации. Она применяется там, где размещение стыкового аппарата затруднено либо невозможно обеспечить необходимое перемещение труб.
При сравнении технологий следует учитывать несколько факторов:
-
Диаметр и характеристики труб. Стыковая сварка широко применяется для труб средних и больших диаметров, тогда как электромуфтовые соединения доступны для различных типоразмеров в пределах ассортимента совместимых фитингов.
-
Доступность рабочей зоны. Для стыкового оборудования необходимо пространство под центратор, торцеватель и нагреватель. Электромуфтовая сварка позволяет работать в более стеснённых условиях.
-
Расходы на материалы. Стыковая сварка на прямых участках обычно обходится без соединительных деталей, а электромуфтовая требует применения специальных фитингов.
-
Производительность. На протяжённых участках с повторяющимися соединениями стыковая технология часто обеспечивает меньшую стоимость одного шва. При локальном ремонте электромуфтовый способ может сократить объём подготовительных работ.
-
Контроль процесса. Оба метода требуют соблюдения установленной технологии. Электромуфтовые аппараты с протоколированием позволяют дополнительно фиксировать параметры сварочных циклов.
При этом ни один метод нельзя считать универсальным. Возможность его применения определяется не только удобством монтажа, но и требованиями нормативных документов, характеристиками труб и допусками изготовителей оборудования.
Как подобрать технологию для конкретного трубопровода
При строительстве магистральных и распределительных сетей большое количество соединений выполняется на открытых участках строительной площадки. Здесь стыковая сварка позволяет организовать поточный монтаж. Трубы последовательно устанавливают в оборудование, обрабатывают, нагревают и соединяют. При стабильных условиях выполнения работ проще выдерживать одинаковую технологическую последовательность.
Иная ситуация возникает при реконструкции городских коммуникаций. Существующие трубопроводы могут располагаться рядом с кабельными линиями, фундаментами зданий и другими инженерными сооружениями. Перемещение труб ограничено, а размеры ремонтного котлована не всегда позволяют установить стыковой аппарат. В подобных условиях электромуфтовое соединение нередко оказывается более удобным техническим решением.
Для газопроводов и напорных водопроводов выбор технологии дополнительно зависит от проектных требований и действующих отраслевых нормативов. Необходимо учитывать марку полиэтилена, стандартное размерное отношение SDR, номинальный диаметр и допустимое рабочее давление. Совместимость соединяемых элементов должна подтверждаться технической документацией, а не только совпадением их наружных размеров.
Ошибки, которые сокращают срок службы соединений
Значительная часть дефектов сварных соединений связана не с неисправностью оборудования, а с нарушением технологической последовательности.
При стыковой сварке серьёзные проблемы возникают из-за недостаточной обработки торцов. Даже небольшие отклонения от параллельности соединяемых поверхностей мешают получить равномерный контакт по всей окружности трубы. Неправильно выбранное усилие осадки способно привести к изменению формы сварного валика и нарушению структуры соединения. На качество шва влияет и состояние нагревательной плиты. Загрязнения, повреждения покрытия или отклонения температуры от установленного диапазона могут вызвать неравномерный прогрев полиэтилена. Поэтому оборудование необходимо регулярно проверять, а рабочие поверхности содержать в состоянии, соответствующем требованиям изготовителя.
Для электромуфтовой сварки характерны другие риски. Один из наиболее распространённых – это недостаточная подготовка наружной поверхности трубы. Если окисленный слой удалён не полностью, расплавление материала не гарантирует образования качественного соединения. Аналогичные последствия возможны при попадании влаги, песка или других загрязнений в зону сварки. Нарушение фиксации труб также опасно. Перемещение деталей во время сварочного цикла или до завершения охлаждения способно нарушить формирование шва. Причём внешне такое соединение иногда выглядит вполне удовлетворительно, хотя его прочностные характеристики уже не соответствуют установленным требованиям.
На что ориентироваться при выборе сварочного оборудования
Технические характеристики аппарата должны соответствовать реальным условиям эксплуатации. Для стыковой сварки определяющими параметрами становятся диапазон диаметров, возможности системы создания усилия, точность контроля давления и температуры, а также конструкция центратора. При выполнении большого объёма работ полезны функции регистрации параметров сварки. Они позволяют документировать технологические операции и упрощают последующий анализ качества соединений.
Для электромуфтового оборудования существенны диапазон поддерживаемых сварочных напряжений, допустимая нагрузка, совместимость с применяемыми фитингами и возможность автоматического ввода параметров. На строительных площадках с нестабильным электроснабжением необходимо учитывать требования аппарата к источнику питания.
Не следует оценивать оборудование исключительно по максимальному диаметру соединяемых труб. Более производительная модель не обязательно окажется удобнее при ремонте небольшого участка трубопровода. Значительно полезнее сопоставить рабочий диапазон аппарата с типовыми задачами монтажной организации, частотой эксплуатации и условиями транспортировки.
Контроль качества и долговечность трубопровода
Надёжность сварного соединения определяется совокупностью условий. Исправный аппарат обеспечивает выполнение заданных операций, но не компенсирует ошибки подготовки труб, нарушение режимов нагрева или преждевременное снятие фиксирующих устройств.
При стыковой сварке визуальный контроль позволяет оценивать форму и равномерность сварного валика, выявлять заметные смещения и другие внешние дефекты. Однако внешний вид шва не всегда отражает его фактическую прочность. Для ответственных трубопроводов применяют предусмотренные нормативами процедуры контроля, включая испытания образцов сварных соединений.
При электромуфтовой сварке регистрация параметров цикла помогает подтвердить работу аппарата в заданном режиме. Но успешное завершение программы не доказывает, что труба была правильно подготовлена и зафиксирована. Поэтому автоматический контроль не заменяет соблюдения технологии и установленных процедур приёмки.
Стыковая и электромуфтовая сварка решают близкие инженерные задачи, но отличаются организацией работ, требованиями к оборудованию и затратами на выполнение соединений. На протяжённых участках трубопроводов часто рациональнее использовать стыковую технологию. Для локального ремонта, врезок и монтажа в ограниченном пространстве подходящим решением может стать электромуфтовая сварка. Правильно выбранная технология в сочетании с подготовленными специалистами, исправным оборудованием и контролем технологических параметров позволяет получать соединения, рассчитанные на длительную эксплуатацию в составе полиэтиленового трубопровода.
Изображение (фото): truborezoff.ru
Интересно:


